
J’ai acquis de vieux fers à reparer et certains d’entre eux sont emmanchés d’une manière que je n’avais jamais vu : un morceau de bois à peine équarri et très étroit percé d’un trou cylindrique d’une extrémité à l’autre, le fer qui occupe toute la longueur du manche est calé avec des morceaux de bois.
(j’ai ouvert un des manches pour montrer l’intérieur)
Cette curieuse technique est-elle connue ou même traditionnelle ?
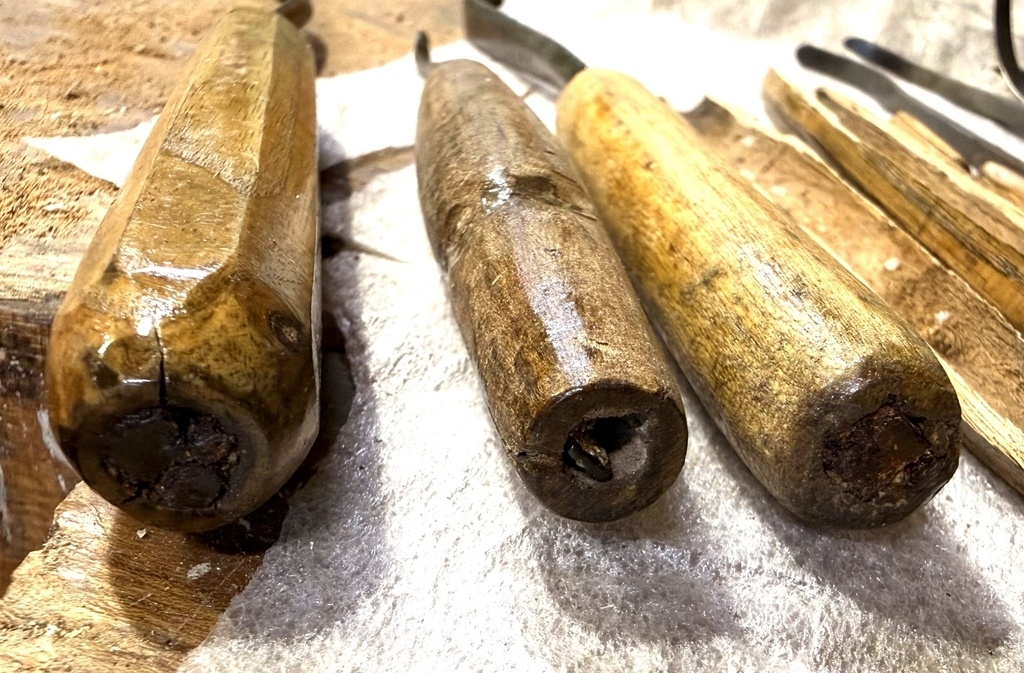
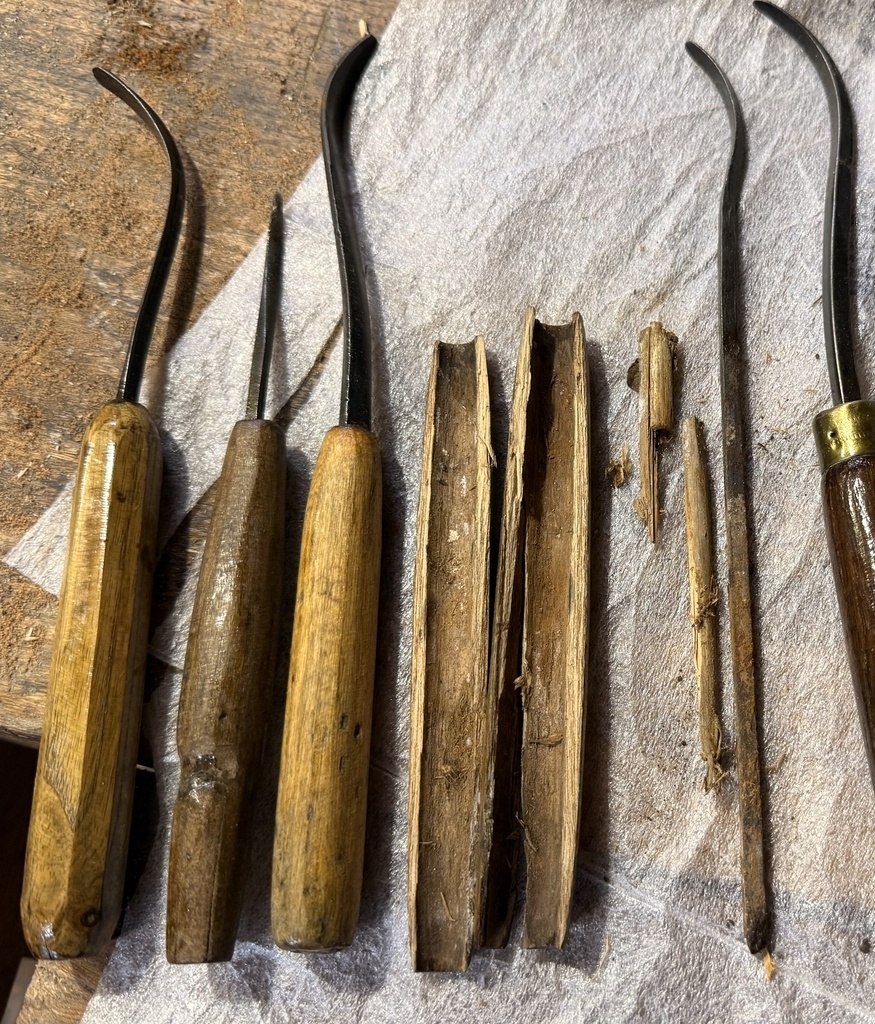
4 réponses

les "vieux outils" artisanaux sont souvent faits comme ça, au détail près que le fer est plus long que le manche, , c'est le forgeron qui chauffe le fer au rouge avant de l'emmancher et le fer est recourbé, en général quand il est encore asse chaud pour être facilement malléable...
Dans ton cas, les fers avaient peut-être du jeu, ou les manches ont été changés et les coins ont été mis à la place de cette manipulation au fer rouge

bonjour
celui qui se sert de fer a reparer n est pas un travailleur du bois mais un doreur
il a besoin d outils spécifiques mais n'a pas de de matériel de perçage il utilise ce qu'il trouve dans la nature
vous n indiquez pas la nature du bois , ni la certitude que ce manche a été percé, par une mèche ni la nature des éléments qui on servit au maintient de la soie de l' outil
pour donner un vrai avis j aurai besoin de plus de renseignements et non d 'hypothèses
j ai une idée de réponse , mais j aimerai la vérifier pour ne pas dire de bêtises
etienne desthuilliers

Merci etiennedesthuilliers !
Bonjour Etienne,
les bois utilisés sont de diverses essences et ont bien été percés d’un même diamètre d’un bout à l’autre.
Par ailleurs j’ai découvert plusieurs photos qui montrent des fers à reparer anciens emmanchés de cette manière, ça a donc bien été une méthode traditionnelle.
J’ai testé la méthode et ça marche très bien, on commence en perçant un morceau de bois d’un bout à l’autre puis on façonne autour du conduit. Ça permet de bien centrer le fer.
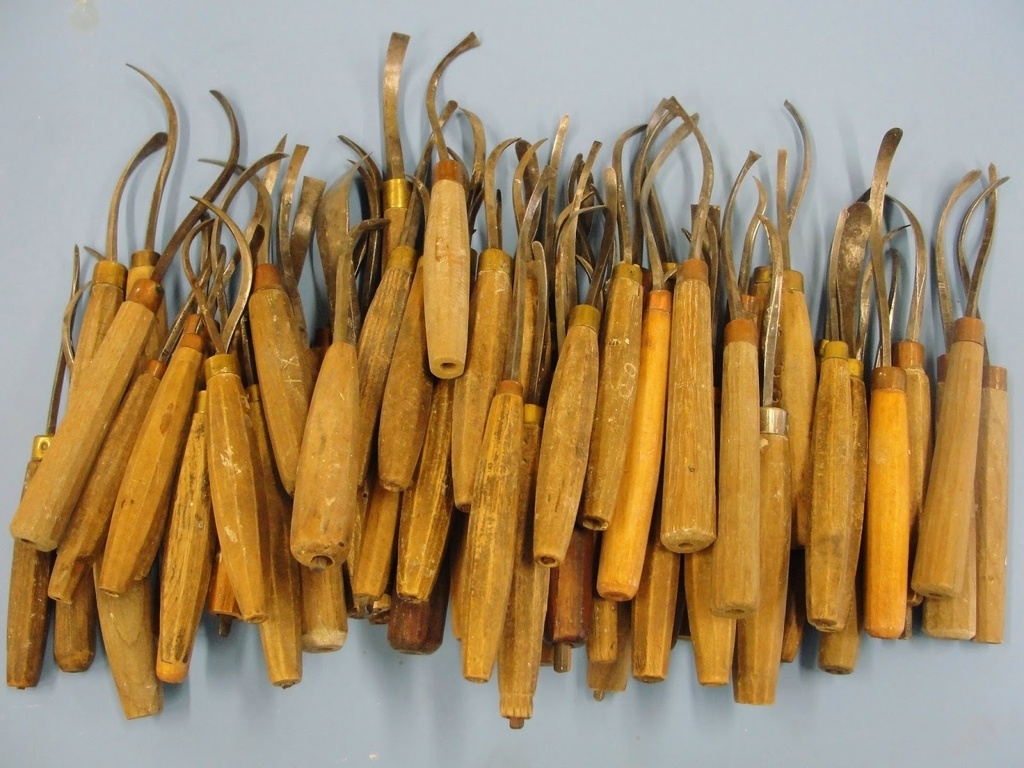
Je réponds à ma propre question après avoir découvert des images d’anciens fers à reparer qui présentent les mêmes manches.
Par ailleurs en cherchant à en fabriquer un j’ai vite compris le pourquoi de cette façon de faire.
Les fers à reparer étaient fabriqués à partir de barres de metal carrées, dont la partie emmanchée occupe toute la longueur du manche. Si on ne dispose pas de machines moderne le meilleur moyen de réaliser un manche adapté c’est de percer une pièce de bois de la longueur souhaitée d’un bout à l’autre puis de finir le façonnage autour du trou. Ensuite on introduit la « soie » dans le canal et on la calle si nécessaire. Cet outil n’étant pas frappé mais tiré, une virole n’est pas forcément nécessaire.

Traditionnelle je ne sais pas, mais j'ai déjà utilisé une méthode similaire pour une commande particulière : adapter des manches asymétriques sur des outils de bourrelier pour un travailleur handicapé. Autant la forme ergonomique a pu se gérer par prototype, autant pour régler la saillie et l'orientation de chaque fer, il fallait une possibilité de réglage. Avec un trou conique et des coins, il était "facile" de régler ces paramètres.
Pour quelqu'un qui n'a pas de tour, faire un perçage centré dans l'axe d'une pièce ronde n'est pas forcément aisé ; alors que percer une pièce de part en part, y glisser une tige filetée et deux écrous permet de la tourner en garantissant l'axe et en utilisant une perceuse comme moteur de tour.
Je ne sais pas quelle raison a justifié ce choix dans ton cas, mais en plus des explications de Niouniou y'a matière à réflexion
bonjour
il suffisait simplement de taper fer a reparer sur google et vous auriez vu la collection de fer a reparer d' une maison célèbre qui va fermer et vous en présenter la photos
effectivement on réalisait des manches adaptées a la main de l 'utilisateur et celui ci pouvait changer les manches
j 'ai la même chose pour ma série de gouge a monter sur la machine a sculpter de Bordet soit le manche soit la machine a sculpter
etienne desthuilliers
Licence
